1. Descrição do produto
1. XM351A https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351a Máquinas de chanfradura de linha reta de vidro são usadas para moer chanfros e bordas inferiores de vidros com diferentes tamanhos e espessuras. Moagem grosseira, moagem fina, polimento de chanfro e moagem de bordas inferiores podem ser concluídos de uma só vez. É fácil ajustar a alimentação do motor em todos e um ângulo de chanfradura enquanto a espessura do vidro está sendo alterada. A mesma espessura da folha de vidro pode ser processada continuamente. O brilho da superfície acabada será quase o mesmo do próprio vidro.
As máquinas de chanfrar vidro são ferramentas essenciais na indústria de fabricação de vidro, fornecendo um meio de criar bordas precisas, decorativas e funcionais em produtos de vidro. A introdução de máquinas de chanfrar automatizadas revolucionou o setor de processamento de vidro, oferecendo aos fabricantes maior eficiência, precisão e versatilidade em seus processos de produção. Este artigo tem como objetivo explorar o papel e os benefícios das máquinas de chanfrar vidro para os fabricantes, destacando como essas máquinas contribuem para o aprimoramento dos produtos de vidro e a produtividade geral das operações de fabricação.
2. É fácil ajustar a alimentação do motor em todos e um e ângulo de chanfradura enquanto a espessura do vidro está sendo alterada. A mesma espessura da folha de vidro pode ser processada continuamente. O brilho da superfície acabada será quase o mesmo do próprio vidro.
3. (Roda de feltro de lã independente + óxido de cério) tornam a borda plana mais brilhante.
4. O transportador de entrada e saída adota correia dentada, o que pode melhorar a precisão da transmissão.
5. A viga traseira pode ser ajustada para cima e para baixo, o que é adequado para processar pequenos pedaços de vidro.
6. Os elementos elétricos com a famosa marca ABB/Schneider.
7. Todas as peças de alimentação mecânica com sistema de lubrificação.
8. A máquina de chanfradura reta de vidro também é usada para processar vidro mosaico, vidro incrustado, vidro espelhado e vidro artesanal, etc.
9.XM351https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351pode retificar o ângulo de chanfro de 3-30°arrises (5 retificações grosseiras e finas + 3 polimentos + 1 borda inferior redonda); XM351A pode retificar o ângulo de chanfro de vidro de 3-45°arrises.
10.XM351A pode ser levantado e ajustado, e a manutenção posterior será mais conveniente. O tamanho mínimo de processamento do XM351Ahttps://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351aé 30*30mm. O tamanho mínimo de processamento do XM351 é 120*120mm.
11. A velocidade de processamento é ajustável com variador que oferece uma ampla gama de seleção de velocidade.
12. A ENKONGS foi criada em 2004, um dos fabricantes famosos de equipamentos de vidro. Temos nosso próprio centro CNC para processar todas as peças mecânicas para nossa máquina de vidro. Controle de qualidade na casa.
13. A ENKONGS aceita pedidos personalizados razoáveis.
14.
As máquinas de chanfrar vidro são equipamentos sofisticados que se tornaram indispensáveis na moderna indústria de fabricação de vidro. Essas máquinas são projetadas para criar bordas chanfradas no vidro, que não são apenas esteticamente agradáveis, mas também atendem a propósitos funcionais, como reduzir o risco de ferimentos por bordas afiadas e melhorar a integridade estrutural dos produtos de vidro. A evolução da tecnologia de chanfrar vidro de processos manuais para máquinas altamente automatizadas impactou significativamente a eficiência, precisão e capacidades dos fabricantes de vidro em todo o mundo.
A função primária de uma máquina de chanfrar vidro é moldar as bordas dos painéis de vidro em vários ângulos, produzindo uma borda inclinada que seja visualmente atraente e mais segura de manusear. Essas máquinas utilizam rodas abrasivas que desbastam o vidro em ângulos e profundidades precisos, resultando em um chanfro uniforme que atende às especificações necessárias para a aplicação pretendida. O processo pode ser aplicado a uma ampla gama de espessuras e tipos de vidro, desde simples vidraças até complexos projetos arquitetônicos de vidro.
As vantagens de incorporar máquinas de chanfradura de vidro em operações de fabricação são múltiplas. Primeiramente, essas máquinas aumentam significativamente a eficiência da produção ao automatizar uma tarefa de trabalho intensivo que, de outra forma, exigiria que artesãos qualificados a realizassem manualmente. Essa automação não apenas acelera o processo de produção, mas também garante um maior grau de consistência e precisão no produto final. Além disso, a capacidade de personalizar designs e dimensões de chanfro permite que os fabricantes atendam a uma gama diversificada de requisitos do cliente, de chanfros padrão a padrões intrincados e personalizados.
Além desses benefícios operacionais, as máquinas de chanfrar vidro também contribuem para a relação custo-benefício dos processos de fabricação. Ao reduzir a necessidade de trabalho manual e minimizar o desperdício de material por meio de cortes precisos, os fabricantes podem obter um melhor retorno sobre o investimento ao longo do tempo. Os aprimoramentos de segurança fornecidos pelas bordas chanfradas também contribuem para a redução de acidentes no local de trabalho, o que pode resultar em menores custos de seguro e um histórico de segurança mais favorável.
À medida que a indústria do vidro continua a evoluir, incorporando tecnologias avançadas como Controle Numérico Computadorizado (CNC) e integração com software CAD/CAM, as máquinas de chanfrar vidro estão se tornando ainda mais sofisticadas. Esses avanços permitem que os fabricantes produzam designs complexos com facilidade, expandindo ainda mais as aplicações potenciais do vidro chanfrado em vários setores, incluindo arquitetura, automotivo, móveis e eletrônicos de consumo.
Concluindo, o papel das máquinas de chanfradura de vidro na indústria de manufatura não pode ser exagerado. Elas oferecem uma infinidade de vantagens que aumentam a produtividade, melhoram a qualidade do produto e abrem novas possibilidades para inovação em design de vidro. À medida que os fabricantes continuam buscando maneiras de melhorar sua vantagem competitiva, investir em tecnologia avançada de chanfradura de vidro sem dúvida desempenhará um papel crucial em seu sucesso.
2. Parâmetro
Tipo | XM351 | XM351A |
Fusos QTD. | 9 peças | 9PCs |
Mín. Vidro tamanho | 120*120milímetros | 30*30mm |
Processamento vidro grossura | 3-19milímetros | 3-19milímetros |
processamento velocidade | 0,8-4,1m/min | 0,8-4,1m/min |
Peso | 3800 KGS | 4250 kg |
Instalação poder(kWh) | 19,08 kW | 22.83kWh |
Ocupado tamanho(milímetros) | 7700*1400*2500mm | 7800*1400*2500mm |
Aresta | 30° | 45° |
Largura do chanfro | 40mm | 40 mm |
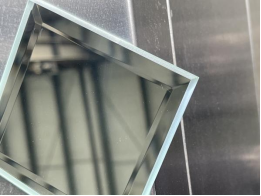
3. Amostra de vidro
XM351 https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351
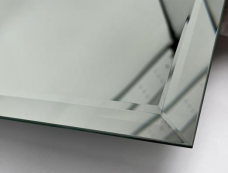
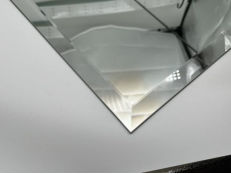
XM351A
4.Rodas arranjo
XM351

XM351A
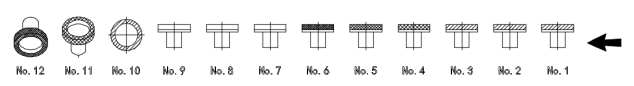
XM351Roda arranjo
NÃO. |
Rodas |
Especificação |
Função |
Nº 1 | Roda de diamante de borda plana | Φ150*Φ12*100euéo |
Chanfradura bruta |
Nº 2 | Roda de diamante de borda plana | Φ150*Φ12*180euéo | |
Nº 3 | Roda de diamante com borda redonda | Φ175*Φ22*R5*180euéo | moagem de fundo (borda de lápis) |
Nº 4 |
Roda de resina |
Φ150*12*20*13 3# 170 malha |
Retificação de chanfro |
Nº 5 | Resina roda | Φ150*12*20*13 5# 325 malha | |
Nº 6 |
Roda de resina |
Φ150*12*20*13 5# 325 malha | |
Nº 7 | Feltro de lã | Φ150*Φ105*35 |
Polimento chanfrado |
Nº 8 |
Feltro de lã | Φ150*Φ105*35 | |
Nº 9 |
Feltro de lã
|
Φ150*Φ105*35
|
XM351ARoda arranjo
NÃO. |
Rodas |
Especificação |
Função |
Nº 1 | Roda de diamante chanfrada | Φ150*Φ12*100meso |
Chanfradura bruta |
Nº 2 | Roda de diamante chanfrada | Φ150*Φ12 *180nóso | |
Nº 3 | Roda de diamante com borda redonda | Φ175*Φ22*R5*180malha |
moagem de fundo (borda de lápis) |
Nº 4 | Resina whee | Φ150*12*20*13 240 malha |
Retificação de chanfro |
Nº 5 | Roda de resina | Φ150*12*20*13325malha | |
Nº 6 | Roda de resina | Φ150*12*20*13600malha | |
Nº 7 | Lã sentido roda | Φ150*Φ105*35 |
Polimento chanfrado |
Nº 8 | Lã sentido roda | Φ150*Φ105*35 | |
Nº 9 | Lã sentido roda | Φ150*Φ105*35 |
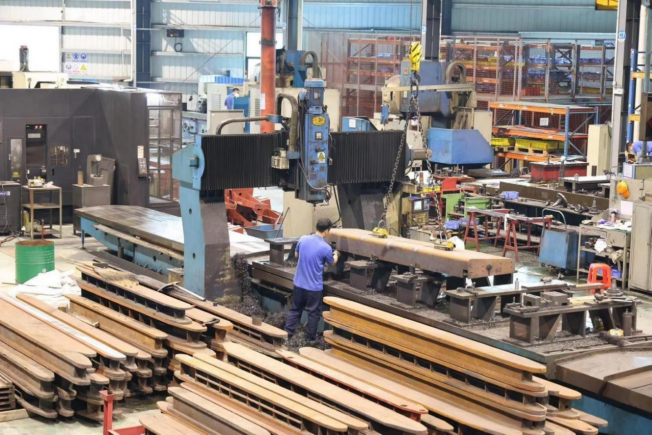
5.O processamento centro para processamento mecânico papele
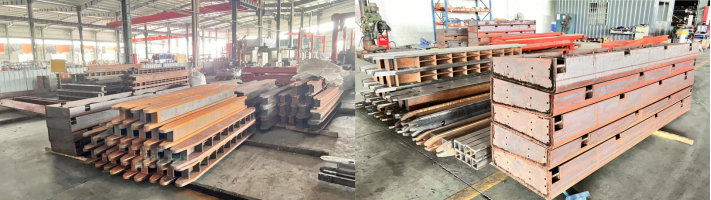
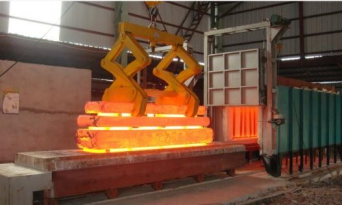
A construção e a manutenção de máquinas industriais são essenciais para garantir longevidade e confiabilidade em várias aplicações, da construção à fabricação. Um dos principais processos que contribuem para a robustez e durabilidade dessas máquinas é o tratamento térmico secundário de componentes críticos. Esse processo é particularmente importante para as vigas de fundição reforçadas dianteiras e traseiras, colunas e bases, que são essenciais para a integridade estrutural de máquinas pesadas. Ao submeter esses componentes ao tratamento térmico secundário, podemos induzir mudanças qualitativas que melhoram significativamente suas características de desempenho.
Tratamento térmico secundário, também conhecido como tratamento térmico pós-soldagem (PWHT), é um processo aplicado a componentes metálicos após terem sido soldados. O objetivo principal deste tratamento é aliviar tensões residuais que se desenvolvem durante o processo de soldagem. Essas tensões, se não forem tratadas, podem levar a uma série de problemas, incluindo rachaduras, distorções e uma redução nas propriedades mecânicas gerais do metal. Ao controlar cuidadosamente a temperatura e a taxa de resfriamento durante o processo de tratamento térmico, podemos melhorar a dureza, a ductilidade e a tenacidade das peças soldadas.
O processo começa com o aquecimento dos componentes a uma temperatura específica, que é mantida por um período de tempo predeterminado. Essa temperatura é crítica, pois deve ser alta o suficiente para alterar a microestrutura do metal sem fazer com que ele perca suas propriedades desejadas. Os tipos mais comuns de tratamento térmico usados para estruturas soldadas incluem alívio de tensão, normalização e têmpera. O alívio de tensão envolve aquecer o metal a uma temperatura adequada abaixo de sua faixa crítica e mantê-lo lá por um período específico antes de permitir que ele esfrie lentamente. A normalização melhora as propriedades mecânicas do metal refinando sua estrutura de grãos, enquanto a têmpera reduz a dureza e aumenta a tenacidade no aço que foi endurecido.
Após o processo de tratamento térmico, os componentes passam por uma transformação que os torna mais duráveis e mais adequados para suportar os rigores do uso pretendido. A dureza do metal é significativamente melhorada, o que é crucial para componentes que são submetidos a altos níveis de estresse e desgaste. Componentes endurecidos são menos propensos à deformação e podem manter sua forma e função por um longo período, mesmo sob cargas pesadas.
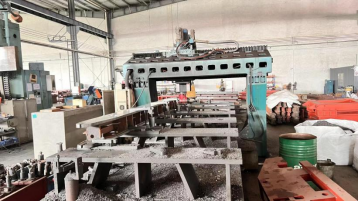
Além do tratamento térmico secundário, a precisão da máquina é ainda mais aprimorada pelo uso de peças de reposição que são processadas por um centro de usinagem CNC gantry. A usinagem de Controle Numérico Computadorizado (CNC) é um processo de fabricação que utiliza controles computadorizados para operar e manipular máquinas-ferramentas. Essas ferramentas removem material da peça de trabalho para atingir o formato e o tamanho desejados com um alto grau de precisão.
O centro de usinagem de pórtico CNC é particularmente adepto ao manuseio de peças grandes e pesadas, o que geralmente é o caso com as peças de reposição de máquinas industriais. O design do pórtico permite uma ampla gama de movimentos e a capacidade de aplicar força significativa, o que é necessário para usinar materiais resistentes. A precisão do processo de usinagem CNC é incomparável, pois pode controlar o movimento das ferramentas de corte com precisão de alguns milésimos de polegada.
Uma das vantagens significativas da usinagem CNC é a redução da tolerância cumulativa no processo de montagem. Tolerância se refere à variação permitida nas dimensões de uma peça. Em métodos de usinagem tradicionais, o acúmulo de pequenos erros pode levar a discrepâncias significativas na montagem final. No entanto, com a usinagem CNC, a precisão de cada peça individual é tão alta que a tolerância geral da montagem é bastante reduzida. Isso garante que todos os componentes se encaixem perfeitamente, o que é essencial para a operação suave de máquinas complexas.
Além disso, a precisão de retificação de bordas das peças de reposição também é melhorada por meio da usinagem CNC. A retificação de bordas é um processo de acabamento que remove rebarbas e bordas afiadas de uma peça, criando uma superfície lisa e segura. A precisão do centro de usinagem de pórtico CNC permite um acabamento de borda consistente e de alta qualidade, o que não apenas melhora o apelo estético da máquina, mas também previne danos potenciais à máquina ou ferimentos aos operadores.
Concluindo, a combinação de tratamento térmico secundário e processamento de centro de usinagem de pórtico CNC para peças de reposição é uma abordagem poderosa para aumentar a durabilidade e a precisão de máquinas industriais. O tratamento térmico secundário fortalece a dureza de componentes críticos, tornando-os mais resistentes ao desgaste, enquanto o processo de usinagem CNC garante que as peças de reposição se encaixem perfeitamente, reduzindo a tolerância e melhorando a precisão de retificação de bordas. Juntos, esses processos contribuem para a criação de máquinas que não são apenas mais duráveis, mas também mais precisas, confiáveis e eficientes em sua operação.
6. O afiação montar trabalho
7.  O fechar-se fotos e descrição de aparador
 |
|
| |
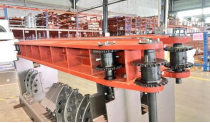
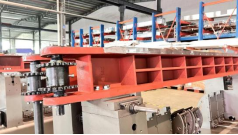
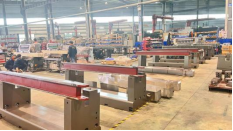
O torno de afiador, depois moagem, moagem ,perfuração ,pintura . o vigas de aparadores
Adotar reforço projeto para evitar feixe deformação | |||
|
| ||
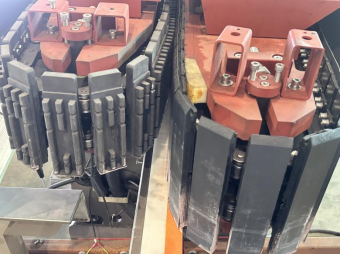
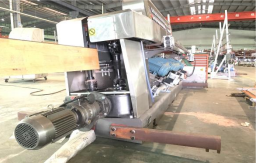
O frente e traseira corrente pratos adotar dobro correntes mais suspensão estrutura, o
fixação vigor é constante,fácil para carregar e descarregar. | |||
| | ||
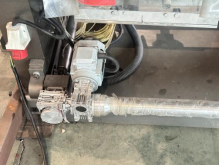
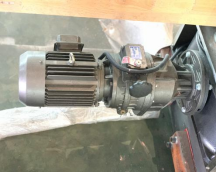
Motor de ângulo de oscilação, você pode ajustar o vidroumângulo que você quer e émuito conveniente; O processamento velocidade controlado por motor contínuo, Mas isso pode ser atualizar como Freqüência conversão | |||